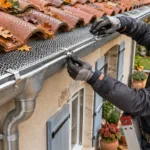
Une fuite sur une gouttière en zinc ne justifie pas toujours son remplacement. Une jonction ouverte, une petite fissure ou une pièce rapportée peuvent être réparées par brasage, à condition que la tôle soit suffisamment épaisse et solide. En revanche, un zinc aminci par la corrosion, criblé de trous ou très déformé tient rarement longtemps après une réparation ponctuelle. Le premier travail consiste donc à examiner la gouttière, pas à allumer le fer.
Peut-on souder toutes les gouttières en zinc ?
Le terme courant de « soudage » désigne ici un brasage tendre à l’étain. Le zinc de la gouttière n’est pas fondu : un métal d’apport, dont la température de fusion est plus basse, relie les surfaces préparées. Cette distinction est importante, car une tôle de gouttière supporte mal une chauffe excessive.
Le brasage convient notamment à une jonction qui s’est désolidarisée, à une petite fissure localisée, à un talon ou à une naissance dont le joint n’est plus étanche. Il peut aussi servir à fixer une pièce de zinc sur une perforation limitée. Le support doit rester ferme sous une pression modérée et offrir du métal sain autour de la zone endommagée.
Il vaut mieux remplacer la partie concernée dans les cas suivants :
- corrosion étendue, avec plusieurs piqûres ou perforations proches ;
- tôle devenue très mince, friable ou cassante ;
- gouttière déformée au point de retenir l’eau ;
- fissure située dans un joint de dilatation ou une zone qui doit rester mobile ;
- revêtement de surface incompatible avec le décapant ou la chauffe.
Le zinc prépatiné demande une préparation adaptée : sa finition doit généralement être retirée localement pour retrouver une surface brasable. Cette opération laisse une différence d’aspect autour du joint. Sur un zinc laqué ou doté d’un revêtement particulier, les prescriptions du fabricant doivent être vérifiées avant toute intervention.
Les gouttières en PVC, en aluminium ou en cuivre ne se réparent pas avec la même méthode. Le PVC ne se brase pas, tandis que l’aluminium nécessite des procédés et des consommables spécifiques. Une baguette et un décapant prévus pour le zinc ne doivent donc pas être utilisés par défaut sur un autre métal.
Quel matériel faut-il pour braser une gouttière en zinc ?
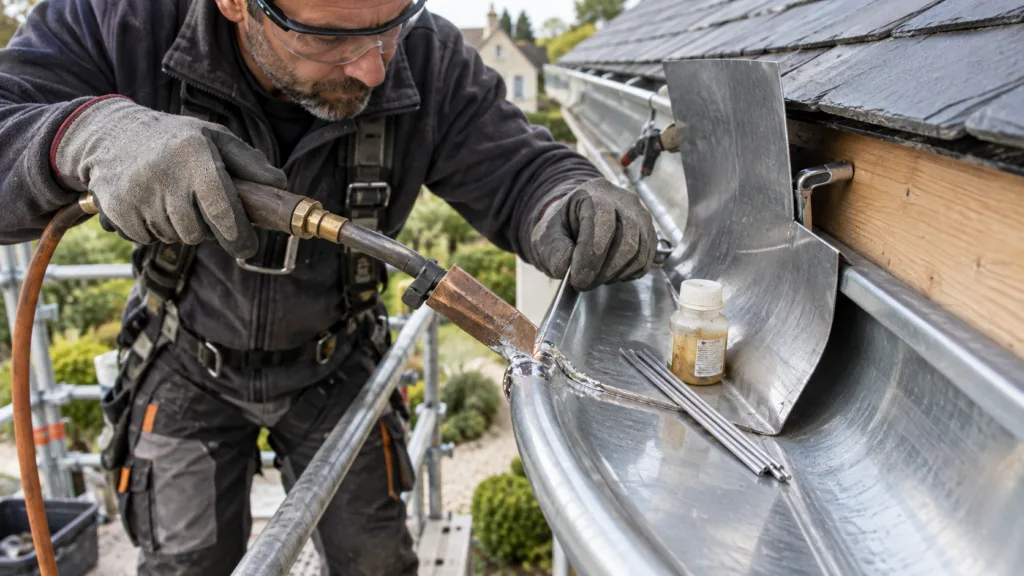
Le matériel doit permettre de chauffer le joint de manière régulière, sans concentrer une flamme sur la tôle. Le fer de couvreur muni d’une panne en cuivre est l’outil le plus approprié. Sa masse conserve la chaleur et la transmet aux deux pièces avec davantage de précision qu’une flamme directe.
- un fer à souder de couvreur, électrique ou chauffé au gaz, avec une panne propre ;
- une baguette ou un fil de brasure compatible avec le zinc ;
- un décapant pour zinc, parfois appelé eau à souder ;
- un abrasif fin, une brosse adaptée et des chiffons propres ;
- une pièce de zinc si la réparation concerne un trou ;
- un écran thermique pour protéger le bois, la membrane et les éléments voisins ;
- des gants, des lunettes et des vêtements couvrants.
La composition de la brasure doit être choisie selon le zinc et les règles applicables au chantier. Les alliages contenant du plomb ont longtemps été employés en zinguerie, mais leur utilisation est encadrée et ils ne conviennent pas à toutes les situations. Pour une réparation domestique, il est préférable de sélectionner un produit explicitement donné pour le brasage du zinc et de respecter sa fiche technique.
Un petit fer destiné à l’électronique manque généralement de puissance et d’inertie thermique. Il fait fondre la brasure, mais ne chauffe pas correctement les deux surfaces métalliques : l’étain forme alors une goutte qui semble attachée sans avoir réellement mouillé le zinc.
Sécuriser la zone avant de commencer
Une échelle sert à accéder à la gouttière, pas à constituer un poste de travail prolongé. Le brasage demande de tenir un outil chaud, de manipuler du décapant et de rester stable pendant plusieurs minutes. Un échafaudage ou une plateforme sécurisée est préférable. Si le tronçon peut être déposé sans détériorer le reste de l’installation, une réparation au sol réduit nettement les risques.
La zone doit être débarrassée des feuilles, brindilles et dépôts combustibles. Le bois de rive, l’écran de sous-toiture et l’isolant doivent être protégés de la chaleur. Un moyen d’extinction doit rester accessible. Les fumées et vapeurs de décapant imposent une bonne ventilation ; il ne faut pas placer le visage au-dessus du joint.
La gouttière doit aussi être parfaitement sèche. Une poche d’eau cachée sous une pièce ou dans un recouvrement refroidit brutalement la panne, provoque des projections et empêche la brasure d’adhérer.
Préparer le zinc avant le brasage
La préparation détermine davantage l’étanchéité que l’épaisseur visible du cordon. La boue, les graisses, l’ancienne oxydation et les résidus de mastic empêchent l’étain de se répartir sur le métal.
- Localiser précisément la fuite. Une trace sous une jonction ne prouve pas que l’eau entre à cet endroit : elle peut cheminer depuis l’amont.
- Nettoyer et sécher. Retirer les dépôts, puis dégraisser la zone avec un produit compatible. Aucun solvant inflammable ne doit rester présent au moment de la chauffe.
- Mettre le zinc à nu. Abraser modérément jusqu’à obtenir une surface métallique propre, sans creuser une tôle déjà mince.
- Ajuster les pièces. Une jonction doit présenter un contact régulier. Pour une rustine, la pièce rapportée doit déborder sur du métal sain tout autour du trou et comporter des angles arrondis.
- Appliquer le décapant. Le produit se pose en couche limitée sur les surfaces qui recevront la brasure. Un excès se répand inutilement dans la gouttière et sera plus difficile à nettoyer.
Une fissure dont les bords bougent ou s’écartent sous l’effet de la dilatation ne doit pas être simplement remplie d’étain. Il faut d’abord comprendre pourquoi la tôle travaille : fixation trop rigide, longueur importante sans dispositif de dilatation, déformation ou mauvais appui.
Comment souder une gouttière en zinc étape par étape ?
-
Préparer la panne en cuivre.
La panne doit être propre et correctement étamée. Une panne oxydée transmet mal la chaleur et retient difficilement la brasure. L’étamage consiste à déposer une fine pellicule d’alliage sur sa surface active.
-
Positionner et immobiliser les pièces.
Les surfaces doivent conserver leur recouvrement pendant toute l’opération. Un déplacement au moment du refroidissement crée facilement une fissure dans le joint.
-
Chauffer progressivement le joint.
Poser la panne de manière à transmettre la chaleur aux deux éléments. Le but n’est pas de faire fondre l’étain dans le vide, mais d’amener le zinc à une température suffisante pour que la brasure s’étale et accroche.
-
Apporter la brasure.
Présenter la baguette au contact de la zone chauffée, puis déplacer la panne avec régularité. L’étain doit former une nappe continue dans le recouvrement ou sur les bords de la pièce rapportée, sans rester en boule.
-
Former un cordon homogène.
Avancer par petites longueurs afin de conserver une chaleur régulière. Une accumulation épaisse ne compense pas une mauvaise préparation. L’adhérence sur les deux côtés du joint compte davantage que le volume de métal ajouté.
-
Laisser refroidir sans bouger l’assemblage.
Ne pas arroser une brasure chaude pour accélérer son refroidissement. Le choc thermique peut fragiliser le joint ou déformer la tôle.
-
Nettoyer les résidus.
Après refroidissement, éliminer le décapant selon les indications de son fabricant. Les produits acides laissés sur place peuvent favoriser la corrosion du zinc et des fixations voisines.
L’usage d’un chalumeau directement sur la gouttière est plus délicat. La chaleur est rapide, localisée et moins facile à doser, avec un risque de déformation, de percement ou d’incendie derrière la rive. Un professionnel peut employer une source au gaz pour chauffer son fer de couvreur, ce qui n’équivaut pas à diriger la flamme sur le joint.
Comment contrôler l’étanchéité de la réparation ?
Une brasure réussie présente un cordon continu, bien accroché et sans cratère. L’étain ne doit pas se décoller en plaque sous une légère sollicitation. Une boule brillante posée à la surface indique souvent que le zinc était sale, insuffisamment décapé ou trop froid.
Une fois le joint totalement refroidi et les résidus nettoyés, faire couler une quantité modérée d’eau depuis l’amont. La descente doit rester libre : boucher la sortie remplirait la gouttière dans des conditions qui ne correspondent pas à son fonctionnement normal. Observer le dessous de la jonction ainsi que les points voisins, car une fuite peut apparaître à quelques centimètres du défaut initial.
Il faut également vérifier la pente. Une soudure étanche ne corrige pas une contre-pente qui maintient de l’eau dans la gouttière et accélère l’encrassement.
Soudure, mastic ou remplacement : quelle solution choisir ?
| État de la gouttière | Solution envisageable | Limite principale |
|---|---|---|
| Jonction ouverte sur zinc sain | Nettoyage et brasage tendre | La dilatation ne doit pas être bloquée |
| Petite perforation isolée | Pièce de zinc brasée sur métal sain | Inadaptée si la tôle voisine est amincie |
| Microfuite nécessitant une intervention rapide | Mastic ou bande d’étanchéité compatible | Réparation souvent provisoire et difficile à reprendre si le support reste souillé |
| Corrosion étendue ou trous multiples | Remplacement du tronçon | Demande de reprendre correctement les raccords et la pente |
| Joint de dilatation défectueux | Réfection du dispositif adapté | Un cordon rigide peut provoquer une nouvelle fissure |
Le mastic peut stopper temporairement une infiltration, mais il ne restitue pas la résistance d’une tôle saine. Il doit être appliqué sur un support propre et sec. Empiler du mastic sur une ancienne réparation humide masque souvent la corrosion sans la ralentir.
Les erreurs qui fragilisent une soudure de gouttière
- Chauffer uniquement la baguette : l’étain fond mais n’adhère pas aux pièces.
- Insister avec une flamme directe : le zinc peut se déformer ou se percer avant que le joint soit maîtrisé.
- Braser sur une surface humide ou oxydée : le cordon reste irrégulier et se décolle.
- Employer un décapant non compatible : l’accroche devient aléatoire et la corrosion peut s’accélérer.
- Laisser les résidus acides : une réparation étanche au départ peut se dégrader autour du cordon.
- Recouvrir un joint mobile : la brasure bloque la dilatation et reporte les contraintes sur la tôle.
- Réparer sans traiter la cause : une gouttière mal fixée, sans pente ou régulièrement obstruée recommencera à fuir.
Quand confier la réparation à un couvreur-zingueur ?
L’intervention d’un couvreur-zingueur est indiquée si la gouttière se trouve au-dessus d’un niveau accessible, si le support de travail est instable ou si des matériaux combustibles sont proches du joint. Elle est également préférable en présence de plusieurs fuites, d’une corrosion généralisée, d’une naissance déformée ou d’un problème de dilatation.
Un professionnel pourra vérifier l’état des crochets, la pente, les recouvrements et la descente d’eau, puis déterminer si une brasure locale a du sens. Pour comparer des devis, il est utile de demander si le prix comprend seulement le colmatage visible ou également la dépose, le remplacement du zinc abîmé et la reprise des raccords.
Questions fréquentes sur le soudage d’une gouttière en zinc
Peut-on utiliser un fer à souder classique ?
Un petit fer d’électronique est généralement trop peu puissant. Le zinc et la panne dissipent rapidement la chaleur, surtout à l’extérieur. Un fer de couvreur à panne de cuivre apporte une réserve thermique plus importante et chauffe les deux côtés du joint de façon plus régulière.
Quelle température faut-il pour souder le zinc ?
Il n’existe pas un réglage unique, car il dépend de l’alliage d’apport, du décapant, de la masse de la panne et de la température extérieure. Le brasage tendre utilise un alliage qui fond bien avant le zinc, dont le point de fusion se situe autour de 420 °C. Il faut suivre la plage indiquée pour la brasure choisie et éviter toute chauffe prolongée de la tôle.
Quel étain choisir pour une gouttière en zinc ?
La baguette doit être explicitement compatible avec le zinc et avec le décapant employé. Le choix ne se résume pas au pourcentage d’étain : la réglementation, la nature de l’installation et les prescriptions du fabricant comptent aussi. Mélanger au hasard une brasure et un flux peut produire un cordon visuellement correct mais mal accroché.
Peut-on souder une gouttière en aluminium de la même manière ?
Non. L’aluminium s’oxyde très rapidement et exige des consommables ainsi qu’une technique spécifiques. Une réparation destinée au zinc ne doit pas lui être transposée. Selon le système de gouttière, un raccord mécanique, une pièce de remplacement ou une intervention spécialisée sera plus approprié.
Combien de temps une brasure peut-elle rester étanche ?
Sa durée dépend de l’épaisseur du zinc restant, de la préparation, de l’exposition au vent et à l’humidité, ainsi que des mouvements de dilatation. Une brasure réalisée sur une jonction saine peut être durable, tandis qu’un cordon posé sur une tôle déjà perforée ne fait souvent que déplacer la prochaine fuite. Une inspection périodique reste nécessaire, en particulier après une tempête ou un épisode de gel.