Une gouttière fendue, un raccord de descente ou une pièce de zinguerie peuvent être assemblés ou réparés sans faire fondre directement le zinc. En couverture, le procédé employé est le plus souvent un brasage tendre à l’étain. Le fer chauffe les pièces, puis le métal d’apport fondu pénètre entre les surfaces préparées. L’opération paraît simple, mais le zinc est une tôle fine qui supporte mal la surchauffe. Une surface oxydée, un mauvais décapant ou une panne trop froide suffisent aussi à produire un cordon qui se décolle ou laisse passer l’eau.
Peut-on vraiment souder le zinc ?
Le mot « soudure » est utilisé couramment sur les chantiers, mais il ne décrit pas exactement ce qui se passe. Lors d’une soudure par fusion, les bords des pièces sont eux-mêmes fondus. Lors d’un brasage tendre, les pièces restent solides : seul le métal d’apport, généralement à base d’étain, fond et assure la liaison.
Cette différence compte, car le zinc fond autour de 420 °C et une feuille de couverture peut se déformer bien avant qu’une fusion locale soit maîtrisable. Les procédés à l’arc, MIG ou TIG ne sont donc pas adaptés à une gouttière ou à un solin en zinc courant. Ils concentrent trop de chaleur et peuvent percer la tôle. Ils présentent également un risque d’émission de fumées nocives lorsque le zinc est porté à une température excessive.
Il faut aussi distinguer une pièce en zinc massif d’un acier galvanisé. Dans le second cas, le zinc n’est qu’un revêtement protecteur sur l’acier. Chauffer ce revêtement peut le dégrader et dégager des fumées. La méthode de réparation doit alors être choisie en fonction du métal support, pas seulement de son aspect extérieur.
La « soudure à froid » vendue sous forme de pâte, de résine ou de mastic n’est pas une soudure métallique. Elle peut colmater ponctuellement une petite fuite si le produit est compatible avec le zinc et l’exposition extérieure, mais elle ne reproduit pas la tenue d’un joint brasé correctement préparé.
Quel matériel utiliser pour souder le zinc ?
Le matériel doit fournir assez de chaleur pour maintenir la zone à braser à la bonne température, sans imposer une flamme directe et incontrôlée à la tôle.
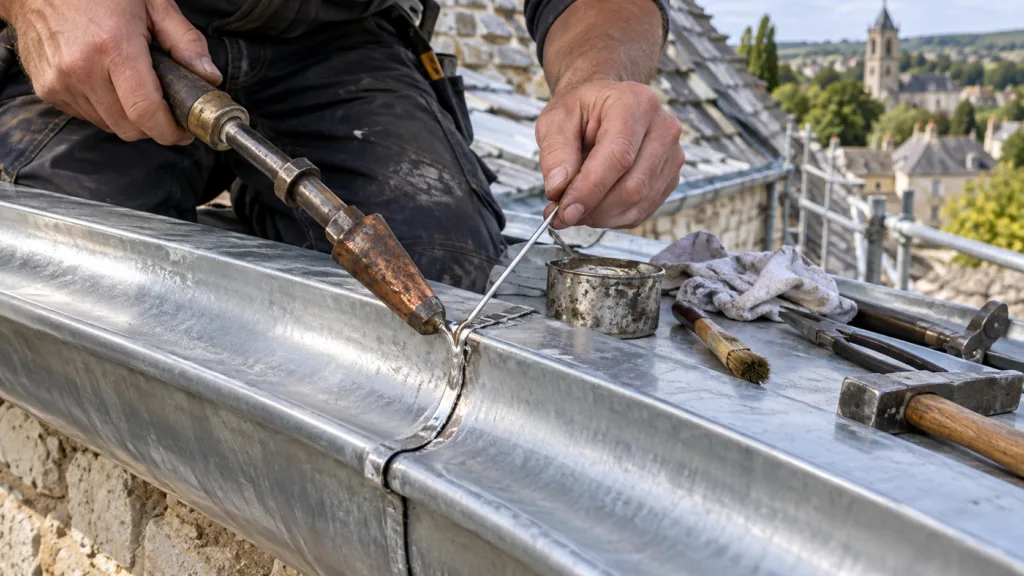
- Un fer de zingueur, électrique ou chauffé au gaz, muni d’une panne en cuivre suffisamment massive. Une petite panne d’électronique refroidit trop vite au contact d’une gouttière.
- Un métal d’apport à base d’étain indiqué pour le zinc. Sa composition doit être compatible avec l’ouvrage, les règles applicables et les prescriptions du fabricant du zinc.
- Un flux décapant spécial zinc, parfois appelé eau à souder. Il dissout les oxydes et permet à l’étain de mouiller la surface.
- Une brosse non grasse, un grattoir adapté, de la toile émeri fine ou un abrasif prévu pour le métal.
- Des chiffons propres, une petite brosse pour le flux et de l’eau pour le nettoyage final, selon les indications du produit.
- Des pinces ou des moyens de maintien qui ne marquent pas la tôle.
- Des lunettes, des gants adaptés à la chaleur et aux produits chimiques, ainsi que des vêtements couvrants.
La panne en cuivre doit être propre, régulière et correctement étamée. Une panne noircie ou creusée transmet mal la chaleur et entraîne souvent l’utilisateur à insister trop longtemps au même endroit. Le flux doit, de son côté, être choisi pour le zinc. Un produit destiné à l’électronique ou à un autre métal peut être inefficace, voire laisser des résidus inadaptés à une évacuation d’eau pluviale.
Préparer le zinc avant le brasage
La préparation détermine en grande partie la solidité et l’étanchéité du raccord. L’étain n’adhère pas correctement sur de la graisse, de la poussière, une patine épaisse ou un ancien cordon friable.
- Mettre la zone au sec. L’eau refroidit brutalement la panne, projette le flux et empêche une chauffe homogène.
- Nettoyer et dégraisser. Retirer les boues, les dépôts et les traces grasses avec un produit compatible, puis laisser sécher.
- Décaper mécaniquement avec mesure. Éliminer l’oxydation et les parties non adhérentes sans amincir inutilement la tôle.
- Ajuster les pièces. Les surfaces doivent se toucher sur toute la largeur prévue. L’étain n’est pas destiné à combler un large vide.
- Maintenir le joint. Les éléments ne doivent ni glisser ni se soulever pendant la chauffe et le refroidissement.
Le zinc ancien demande une attention particulière. Une patine régulière protège normalement le métal, mais elle doit être retirée localement sur la surface à braser. Si la tôle est devenue mince, piquée ou cassante, obtenir une zone brillante ne signifie pas qu’elle retrouvera sa résistance d’origine. Le remplacement de la section peut alors être plus fiable qu’une reprise du joint.
Un zinc prépatiné ou revêtu ne se prépare pas systématiquement comme un zinc naturel. Certains aspects de surface nécessitent un flux spécifique ou une préparation prescrite par le fabricant. Un revêtement organique doit parfois être retiré sur la zone de raccord, avec une protection à rétablir ensuite sur les parties concernées. Il vaut mieux identifier précisément le matériau avant de poncer.
Comment souder le zinc étape par étape ?
- Présenter les deux pièces. Vérifier le recouvrement, l’alignement et le sens d’écoulement de l’eau. Sur un ouvrage existant, contrôler aussi que le joint ne bloque pas un mouvement de dilatation prévu.
- Faire un pointage. Quelques points espacés maintiennent les pièces avant de réaliser le cordon. Ils permettent de corriger un léger défaut d’alignement sans devoir enlever une soudure complète.
- Appliquer le flux. Déposer une couche régulière uniquement sur les surfaces qui recevront l’étain. Un excès coule dans les plis et devient difficile à éliminer.
- Chauffer progressivement. Poser la panne sur le joint pour transmettre sa chaleur aux deux pièces. Éviter de laisser le fer immobile : une tôle fine peut gondoler ou se percer.
- Vérifier le mouillage. Présenter le métal d’apport au contact du zinc chauffé, près de la panne. L’étain doit fondre grâce à la chaleur des pièces et s’étaler en une pellicule continue. S’il fond seulement sur la panne puis forme une bille, la surface est trop froide, sale ou mal décapée.
- Pré-étamer si nécessaire. Sur un assemblage difficile ou une réparation, déposer une fine couche d’étain sur chaque face préparée peut faciliter l’union. Les pièces sont ensuite remises en position.
- Former le cordon. Avancer sans à-coups en déplaçant la panne et le métal d’apport ensemble. Le but n’est pas de constituer une grosse surépaisseur, mais d’obtenir une pénétration régulière entre les pièces.
- Laisser refroidir sans bouger. Un déplacement pendant la solidification crée un joint mat, fissuré ou partiellement décollé. Ne pas accélérer le refroidissement avec de l’eau.
- Nettoyer les résidus. Après refroidissement, éliminer le flux conformément aux indications de son fabricant. Cette étape est indispensable, car de nombreux décapants pour zinc sont corrosifs.
Un cordon réussi est continu, bien accroché aux deux lèvres et dépourvu de trous visibles. Son aspect peut varier selon l’alliage d’apport et l’état du zinc, mais une masse d’étain posée en relief sans étalement sur les bords indique généralement une mauvaise adhérence.
Comment souder une gouttière en zinc ?
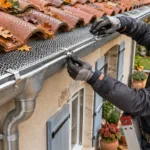
Une gouttière ajoute trois contraintes : elle est souvent difficile d’accès, elle se déforme sous l’effet de la chaleur et elle doit conserver sa capacité de dilatation. Avant toute réparation, il faut rechercher la cause réelle de la fuite. Un joint ouvert peut résulter d’un défaut de soudure, mais aussi d’une fixation trop rigide, d’une pente insuffisante, d’un débordement récurrent ou d’un mouvement de la gouttière.
Pour assembler deux éléments, le recouvrement doit respecter la forme du profil et les prescriptions du système posé. Les bords sont nettoyés et décapés sur toute la zone de contact. Après pointage, le cordon est exécuté de manière continue, généralement sur la face accessible prévue par le type de raccord. Une reprise sur les deux faces n’est utile que si la conception et l’accès le permettent ; elle ne compense pas un manque de pénétration entre les tôles.
Pour un petit trou localisé, une pièce de zinc peut servir de rustine. Elle doit couvrir une zone saine autour du défaut, être préparée sur sa face de contact et présenter des angles adoucis plutôt que des pointes susceptibles de se soulever. Si plusieurs perforations apparaissent à proximité, la tôle est probablement trop dégradée pour recevoir durablement une pièce rapportée.
L’étanchéité se contrôle seulement après le refroidissement et le nettoyage. Une petite quantité d’eau peut être versée en amont, sans boucher la sortie de la gouttière. Il faut observer le dessous du joint et les extrémités de la reprise. Un essai réussi ne corrige toutefois pas un défaut de pente ou une eau stagnante autour de la réparation.
Pourquoi la soudure n’adhère-t-elle pas ?
| Problème constaté | Cause probable | Correction |
|---|---|---|
| L’étain forme des billes | Zinc oxydé, gras, trop froid ou flux inadapté | Nettoyer, décaper de nouveau et réchauffer progressivement avec un flux compatible |
| Le cordon colle seulement par endroits | Chauffe irrégulière ou mauvais contact entre les pièces | Réajuster le recouvrement, maintenir les tôles et reprendre le cordon sur une zone saine |
| La tôle gondole | Panne trop chaude ou immobilisée trop longtemps | Réduire la chauffe et déplacer le fer régulièrement |
| Le zinc se perce | Surchauffe locale ou métal déjà aminci | Arrêter la chauffe et évaluer la pose d’une pièce rapportée ou le remplacement de la section |
| La fuite revient | Joint fissuré par les mouvements, support dégradé ou réparation trop petite | Contrôler les fixations, la dilatation, l’état de la tôle et l’étendue réelle du défaut |
| Une corrosion apparaît autour du joint | Résidus de flux non nettoyés | Nettoyer selon la fiche du produit et vérifier que la tôle n’est pas déjà attaquée |
Une autre erreur consiste à utiliser trop d’étain pour masquer un mauvais ajustement. Un cordon épais n’est pas nécessairement plus résistant. Si les pièces sont écartées ou si un bord est rongé, il faut d’abord reprendre leur géométrie ou poser une pièce de zinc adaptée.
Il ne faut pas non plus solidariser sans réflexion de grandes longueurs. Le zinc se dilate avec les variations de température. Une soudure placée à l’endroit d’un joint de mouvement, ou associée à des fixations trop rigides, peut se fissurer même si elle a été bien exécutée.
Comment reprendre une ancienne soudure qui fuit ?
Ajouter simplement de l’étain sur l’ancien cordon donne rarement une réparation propre. Les oxydes, le flux séché et les fissures restent enfermés sous la nouvelle couche.
- Repérer précisément l’entrée d’eau et examiner l’état du zinc autour du joint.
- Retirer les parties d’étain décollées ou friables sans arracher la tôle.
- Nettoyer jusqu’à retrouver un métal sain sur les deux côtés de la reprise.
- Réajuster les pièces si le recouvrement s’est ouvert.
- Appliquer un flux neuf, pré-étamer au besoin et refaire le joint.
- Nettoyer puis contrôler l’étanchéité après refroidissement complet.
Une rustine brasée convient à un défaut ponctuel entouré de métal solide. Un mastic compatible peut servir de mesure provisoire lorsque la météo ou l’accès empêchent une reprise immédiate, mais il complique parfois la soudure ultérieure s’il laisse des résidus. Une gouttière très piquée, déformée sur une grande longueur ou percée à plusieurs endroits doit plutôt être remplacée par section.
Quelles précautions de sécurité respecter ?
Le brasage associe chaleur, produits décapants et travail souvent réalisé en hauteur. La zone doit être ventilée, sans matériau inflammable à proximité. Il ne faut pas respirer les fumées du flux ni celles produites par un zinc surchauffé. La fiche de données de sécurité du décapant précise les protections à employer, les conditions d’utilisation et la méthode de rinçage.
Le chalumeau peut servir à chauffer un fer de zingueur conçu pour cela, mais l’application directe d’une flamme sur une gouttière augmente le risque de déformation et d’incendie. Sous une couverture se trouvent parfois du bois sec, un écran de sous-toiture ou un isolant combustible qui ne sont pas visibles depuis l’extérieur.
Sur un toit, une échelle ne constitue pas à elle seule un poste de travail sécurisé. Une pente marquée, un zinc humide, le vent ou une zone située près du vide justifient l’intervention d’un couvreur-zingueur disposant des protections collectives et individuelles adaptées. Si la pièce peut être déposée sans créer d’autres dommages, la travailler au sol est généralement plus sûr.
Dans quels cas appeler un couvreur-zingueur ?
Une intervention professionnelle est préférable si la fuite vient d’un solin, d’une noue, d’un chéneau encaissé ou d’un raccord proche de la couverture. Ces ouvrages doivent évacuer l’eau tout en conservant leurs jeux de dilatation. Une réparation mal placée peut déplacer la fuite sous les tuiles ou dans l’isolation.
Il faut également s’arrêter si le zinc se déchire au grattage, si la panne perce la tôle malgré une chauffe modérée, si plusieurs soudures ont déjà cédé ou si la charpente présente des traces d’humidité anciennes. Dans ces cas, le joint visible n’est souvent qu’une partie du désordre.
Questions fréquentes sur la soudure du zinc
Peut-on souder une gouttière avec un fer à souder ordinaire ?
Un petit fer d’électronique est généralement trop peu puissant et sa panne manque de masse pour chauffer régulièrement la tôle. Il faut un fer de zingueur adapté, capable de restituer sa chaleur sans rester longtemps au même endroit.
Quel étain choisir pour le zinc ?
Il faut employer un métal d’apport indiqué pour le brasage tendre du zinc. La composition dépend du matériau, de l’usage de l’ouvrage et des prescriptions applicables. Pour une reprise sur une ancienne installation, il faut aussi tenir compte de la possible présence de plomb dans les soudures existantes et éviter de produire des poussières ou des fumées.
Peut-on utiliser un chalumeau au butane ?
Il peut alimenter ou chauffer certains fers de couvreur, mais la flamme ne doit pas être dirigée sans maîtrise sur la tôle. Une flamme directe chauffe une zone trop large, risque de faire fondre le zinc et peut enflammer les matériaux voisins.
Comment souder du zinc prépatiné ?
La couche de surface doit être préparée avec la méthode et le flux compatibles avec la finition concernée. Toutes les prépatines ne réagissent pas de la même façon. En l’absence d’identification du produit, un essai sur une chute ou l’avis du fabricant évite d’endommager une pièce visible.
Quelle solution utiliser sans soudure ?
Un mastic ou une bande d’étanchéité compatible avec le zinc peut convenir à un dépannage ou à certains détails conçus pour ce procédé. La surface doit rester propre et sèche. Sur un joint soumis à l’eau stagnante, à de forts mouvements ou à une corrosion avancée, ces produits ne remplacent pas la réfection de la pièce.
Comment reconnaître une soudure de zinc réussie ?
Le cordon est continu, accroché sur ses deux bords et sans porosité visible. Les pièces restent planes, le joint ne bouge pas sous une sollicitation légère et aucune fuite n’apparaît lors d’un contrôle à l’eau. Des résidus de flux, une tôle brûlée ou une surépaisseur simplement posée sur le zinc imposent une reprise avant de remettre l’ouvrage en service.