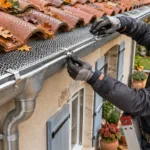
Une fuite de gouttière apparaît souvent au niveau d’une jonction, d’une ancienne soudure ou d’une zone où l’eau stagne. La réparation peut être réalisée sans remplacer toute la gouttière, mais elle ne doit pas masquer une corrosion étendue ou une déformation du profil. Avant de sortir le fer à souder, il faut donc examiner l’état du zinc et sécuriser l’accès : une intervention depuis une échelle instable ou directement sur le toit ne constitue pas une méthode acceptable.
Peut-on réellement souder une gouttière en zinc ?
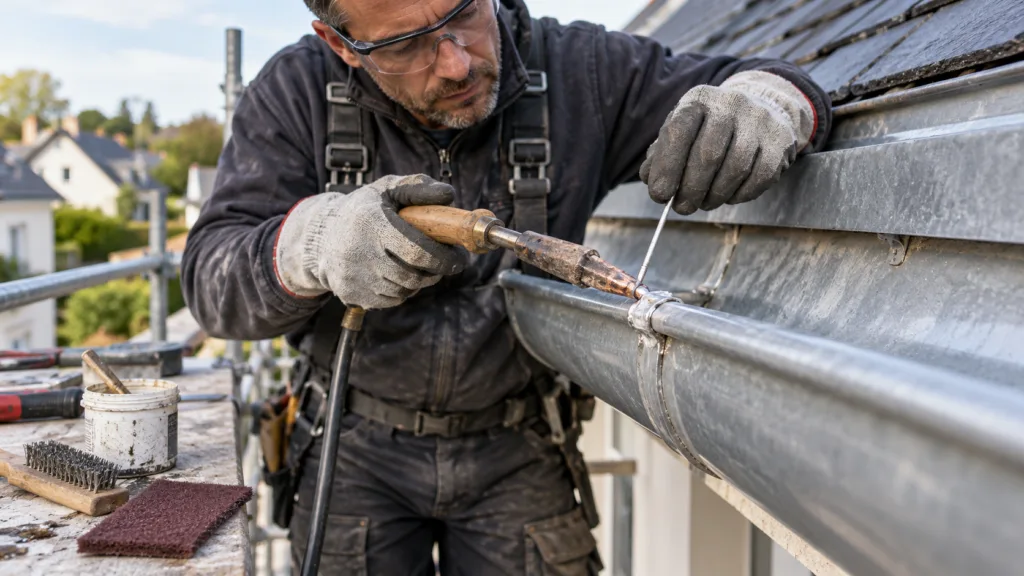
Oui, mais le terme technique le plus juste est brasage tendre. Les deux pièces de zinc ne sont pas fondues entre elles. Un métal d’apport à base d’étain fond à une température plus basse, se répartit sur les surfaces préparées et assure la continuité du joint après refroidissement.
Cette technique convient notamment à une jonction qui s’est ouverte, à une petite fissure stable ou à la pose d’une pièce rapportée sur une zone localement endommagée. Elle suppose que le zinc conserve une épaisseur suffisante. Un métal aminci, criblé de piqûres ou cassant autour du défaut ne fournira pas un support durable au cordon de soudure.
Il faut également distinguer la soudure du collage. Un mastic ou une bande d’étanchéité recouvre la fuite sans créer de liaison métallique. Cette solution peut servir pour une réparation ponctuelle, mais elle ne corrige ni une jonction mobile ni un tronçon rongé par la corrosion.
Quel matériel faut-il pour souder du zinc ?
Le matériel doit être adapté au travail du zinc. Un petit fer destiné à l’électronique manque généralement de puissance et de réserve thermique : sa panne refroidit trop vite au contact de la gouttière.
- Un fer de couvreur, électrique ou chauffé au gaz, muni d’une panne en cuivre.
- Une baguette ou un fil de soudure à l’étain annoncé comme compatible avec le zinc.
- Un décapant pour zinc, parfois appelé eau à souder.
- Un abrasif fin, une brosse adaptée et un grattoir pour retirer les dépôts.
- Un produit de dégraissage compatible avec le support et des chiffons propres.
- Une pince, un serre-joint ou un autre dispositif permettant d’immobiliser les pièces.
- Des gants adaptés, des lunettes de protection et des vêtements couvrants.
- De l’eau claire et une éponge pour éliminer le décapant après l’opération.
Le choix du métal d’apport et du décapant doit suivre les indications de leurs fabricants. Certaines gouttières anciennes portent aussi des revêtements, des mastics ou des résidus dont la chauffe peut produire des fumées irritantes. L’intervention se fait à l’air libre, en restant à distance des matériaux combustibles. La flamme d’un appareil à gaz ne doit pas être dirigée sans contrôle vers la couverture, l’écran sous-toiture ou la charpente.
Examiner la gouttière avant de commencer
Une soudure n’est pertinente que si elle traite la cause réelle de la fuite. La présence d’eau autour d’un joint ne signifie pas toujours que celui-ci est défectueux. L’eau peut venir d’un débordement, d’une naissance bouchée ou d’une pente insuffisante, puis suivre le dessous du profil avant de goutter plus loin.
Une fois la gouttière vidée et sèche, il faut rechercher :
- des piqûres ou petits trous autour de la fuite ;
- une fissure qui continue à s’ouvrir sous une légère pression ;
- un recouvrement insuffisant entre deux éléments ;
- une ancienne soudure décollée sur toute sa longueur ;
- une déformation provoquant une retenue d’eau ;
- un crochet desserré ou un mouvement anormal de la gouttière.
Une surface gris clair et régulière peut souvent être préparée. À l’inverse, un zinc très rugueux, feuilleté ou percé à plusieurs endroits indique une perte de matière. Il vaut alors mieux remplacer le tronçon concerné que déposer une pièce sur un métal qui continuera à se dégrader.
Préparer le zinc pour obtenir une bonne adhérence
L’étain n’adhère correctement ni sur l’humidité, ni sur la saleté, ni sur la patine superficielle du zinc. La préparation doit dépasser légèrement la future zone soudée afin que toute la largeur du cordon repose sur du métal propre.
- Vider et sécher la gouttière. Retirer les feuilles, la boue et les dépôts. Aucun filet d’eau ne doit revenir depuis une partie amont pendant le travail.
- Enlever les anciens produits. Gratter le mastic, la peinture ou les restes d’une réparation précédente sans entailler la tôle.
- Décaper mécaniquement. Poncer jusqu’à faire apparaître un zinc propre et uniforme. Il n’est pas nécessaire d’amincir le métal : il s’agit seulement de retirer la couche qui empêche le mouillage par l’étain.
- Dégraisser. Essuyer soigneusement la poussière et les traces grasses, puis laisser évaporer complètement le produit employé.
- Ajuster les pièces. Les bords doivent rester en contact ou former un recouvrement régulier. Un vide important ne doit pas être comblé par une masse d’étain.
- Immobiliser l’assemblage. La position ne doit plus changer pendant le brasage et le refroidissement.
Pour réparer un trou, une pièce de zinc sain doit dépasser le défaut de tous les côtés. Ses angles peuvent être légèrement arrondis afin d’éviter les pointes difficiles à braser. Une pièce posée sur une zone encore humide ou corrodée enfermerait le problème au lieu de le résoudre.
Comment souder une gouttière en zinc étape par étape ?
1. Appliquer le décapant
Le décapant s’applique avec parcimonie sur les surfaces qui recevront l’étain. Son rôle est d’éliminer les oxydes résiduels et de favoriser l’étalement du métal d’apport. En mettre davantage ne compense pas une préparation insuffisante et augmente les résidus corrosifs à nettoyer ensuite.
2. Préétamer la panne en cuivre
La panne doit être propre et recouverte d’une fine pellicule d’étain. Ce préétamage améliore le transfert de chaleur. Une panne noire, creusée ou couverte de dépôts transmet mal la chaleur et pousse à insister trop longtemps sur le zinc.
Selon la forme du joint, un léger préétamage des surfaces peut aussi faciliter l’assemblage. Il consiste à déposer une couche mince et régulière d’étain sur le zinc décapé, sans chercher à former immédiatement un cordon épais.
3. Chauffer le joint progressivement
La panne chaude est posée au contact du zinc, puis déplacée avec régularité. Elle doit transmettre assez de chaleur pour que l’étain fonde et mouille le support. L’objectif n’est pas de faire couler la baguette directement sur une tôle froide : l’étain formerait alors une boule ou une surépaisseur sans véritable adhérence.
Une chauffe excessive peut déformer le profil, brûler le décapant ou traverser un zinc déjà mince. Si la tôle change fortement d’aspect ou commence à se déformer, il faut retirer le fer et laisser la zone refroidir.
4. Former le cordon de soudure
Le métal d’apport est présenté près de la panne, sur la zone chauffée. L’étain doit se répartir dans le joint et former un cordon continu, plutôt qu’une succession de pâtés. Il est préférable de travailler par petites longueurs, en conservant un rythme régulier.
Sur un recouvrement, le cordon doit fermer le bord sans bloquer inutilement une grande surface de zinc. Les gouttières se dilatent avec les variations de température ; leurs joints, supports et accessoires sont conçus pour tenir compte de ces mouvements. Une longue réparation rigide réalisée sans comprendre l’assemblage existant peut déplacer le problème vers une autre zone.
5. Laisser refroidir et nettoyer
La pièce ne doit pas être déplacée tant que l’étain n’est pas solidifié. Le refroidissement se fait naturellement, sans verser d’eau sur le joint chaud. Une fois la zone revenue à température ambiante, les résidus de décapant sont rincés et essuyés avec soin. Cette étape évite qu’un produit acide reste au contact du zinc et entretienne une corrosion autour de la réparation.
Comment vérifier l’étanchéité de la soudure ?
Le premier contrôle est visuel. Le cordon doit être continu, adhérent sur ses bords et exempt de fissure. Une boule d’étain brillante posée sur une surface mate n’est pas nécessairement une bonne soudure : si elle se soulève sous une faible sollicitation, le zinc était probablement mal décapé ou insuffisamment chauffé.
Après refroidissement complet et nettoyage, verser de l’eau en amont de la réparation. Le débit doit rester modéré pour observer la jonction sans provoquer immédiatement un débordement. Examiner le dessous de la gouttière, les extrémités du cordon et les fixations voisines. Un papier absorbant sec peut aider à repérer un léger suintement.
Si la fuite persiste, il faut sécher de nouveau la zone avant toute reprise. Réchauffer un joint humide ou recouvrir un défaut avec une nouvelle épaisseur d’étain donne rarement un résultat propre. Une mauvaise adhérence impose généralement de retirer la partie défectueuse, de préparer de nouveau le zinc et de refaire le brasage.
Les erreurs qui fragilisent la réparation
- Souder sur du zinc humide ou oxydé : l’étain reste en surface au lieu de mouiller le métal.
- Utiliser un fer trop faible : le joint chauffe mal et le temps de contact devient excessif.
- Diriger une flamme forte sur la tôle : la gouttière peut se déformer et les matériaux voisins peuvent s’enflammer.
- Combler un grand vide avec l’étain : le métal d’apport ne remplace pas une pièce correctement ajustée.
- Déplacer les éléments pendant le refroidissement : des fissures peuvent apparaître dans le joint.
- Laisser le décapant en place : ses résidus peuvent attaquer le zinc autour du cordon.
- Ignorer la corrosion générale : une soudure locale ne renforce pas le reste d’un profil aminci.
- Travailler depuis une échelle comme poste permanent : le brasage demande les deux mains et une position stable.
Soudure, mastic ou remplacement : quelle solution choisir ?
| État de la gouttière | Solution envisageable | Limite principale |
|---|---|---|
| Microfuite sur zinc sain | Mastic compatible ou réparation localisée | Tenue dépendante de la préparation et des mouvements du support |
| Jonction ouverte ou petite fissure stable | Brasage tendre à l’étain | Demande un zinc propre, assez épais et accessible |
| Trou localisé entouré de métal sain | Pièce de zinc rapportée et brasée | Inadaptée si la corrosion s’étend autour du trou |
| Nombreuses perforations ou zinc aminci | Remplacement du tronçon | Raccordement à intégrer à l’installation existante |
| Déformation, pente incorrecte ou fixations défaillantes | Reprise de la pose | La seule étanchéité du joint ne résout pas la cause |
Le coût dépend donc moins de la taille visible de la fuite que de l’accès, de l’état du profil et du temps nécessaire pour déposer ou raccorder les éléments. Pour un particulier, l’achat d’un fer de couvreur, du métal d’apport, du décapant et des équipements de protection peut être peu pertinent pour une seule réparation. Le devis d’un couvreur-zingueur comprend généralement le déplacement, la sécurisation de l’accès, le diagnostic et la réparation elle-même. Le remplacement d’un tronçon ajoute le coût du zinc, des accessoires et des raccords.
Quand confier la réparation à un couvreur-zingueur ?
L’intervention professionnelle est préférable si la gouttière n’est pas accessible depuis un échafaudage ou une plateforme stable. Elle l’est aussi pour une fuite située sur une naissance, un angle, une jonction avec une descente ou un élément façonné. Ces zones concentrent plusieurs assemblages et demandent souvent une dépose partielle.
Un couvreur-zingueur doit également examiner une gouttière qui fuit à plusieurs endroits, retient durablement l’eau ou présente des traces de corrosion sous les crochets. Le problème peut venir de la pente, de la dilatation, d’une fixation trop serrée ou d’un élément arrivé en fin de service. Dans ce cas, refaire seulement le cordon visible risque de déplacer la fuite sans restaurer le fonctionnement de l’ensemble.
Questions fréquentes sur la soudure d’une gouttière en zinc
Peut-on utiliser un fer à souder classique ?
Un petit fer d’électronique est rarement adapté. Sa panne et sa puissance ne permettent pas de chauffer régulièrement la tôle. Un fer de couvreur avec panne en cuivre offre une réserve thermique plus appropriée au brasage du zinc.
Quel étain choisir pour le zinc ?
Il faut choisir un métal d’apport explicitement prévu pour la zinguerie et compatible avec le décapant employé. La composition pouvant varier selon les produits et les contraintes réglementaires, les indications du fabricant priment sur une recette générique.
Peut-on souder une gouttière déjà posée ?
Oui, si la zone est accessible depuis un poste de travail stable, sèche et éloignée de matériaux inflammables. L’eau présente en amont doit être retirée. Si l’opération impose de se pencher depuis le toit ou de travailler à deux mains sur une échelle, il faut faire intervenir un professionnel équipé pour le travail en hauteur.
Comment réparer une gouttière en zinc percée ?
Un petit trou entouré de zinc sain peut recevoir une pièce rapportée, décapée puis brasée sur tout son pourtour. Si l’abrasion révèle d’autres piqûres ou si le métal se déchire facilement, le tronçon doit être remplacé.
Combien de temps tient une soudure sur zinc ?
Il n’existe pas de durée fiable sans connaître le support. La tenue dépend de l’épaisseur restante, du nettoyage, de la qualité du brasage, de la dilatation et de l’évacuation de l’eau. Une soudure bien exécutée sur un zinc sain peut rester durable, tandis qu’un cordon posé sur une corrosion active peut recommencer à fuir rapidement. L’état du métal autour de la réparation reste donc le premier critère de décision.