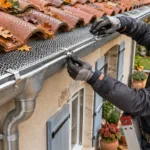
La soudure d’une gouttière en zinc sert à assembler deux éléments ou à rétablir l’étanchéité d’un raccord, d’une naissance ou d’une petite zone percée. Elle donne une réparation plus durable qu’un simple colmatage, mais elle ne peut pas consolider un métal devenu mince et friable.
Avant de sortir le fer à souder, il faut donc chercher la cause de la fuite. Un joint ouvert peut venir d’une ancienne soudure dégradée, mais aussi d’un mouvement lié à la dilatation, d’une gouttière mal soutenue ou d’une évacuation obstruée. Réparer le cordon sans corriger ce défaut expose à une nouvelle fissure au même endroit.
Peut-on souder toutes les gouttières en zinc ?
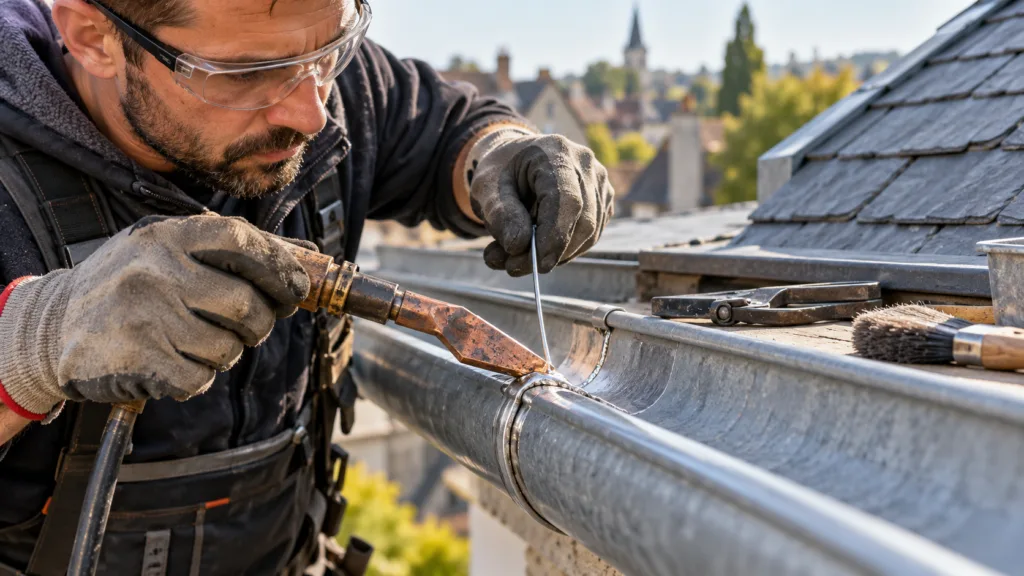
Le zinc se travaille généralement par soudure tendre, avec un alliage d’apport à base d’étain. Le métal de la gouttière ne fond pas : la panne chaude du fer chauffe la surface, puis l’alliage se répartit sur le zinc préalablement décapé. Ce procédé se distingue du soudage par fusion et du soudo-brasage réalisé à une température plus élevée.
La soudure convient notamment à une jonction désolidarisée, une fissure courte, un petit trou entouré de métal sain ou à la fixation d’une pièce rapportée en zinc. Elle exige une surface rigide, sans corrosion perforante autour du défaut.
Une patine grise uniforme est normale sur une gouttière ancienne. En revanche, un zinc gondolé, très aminci, couvert de piqûres profondes ou qui se déchire sous une faible pression n’offre plus un support fiable. Dans cette situation, ajouter de l’étain ne fait que déplacer la faiblesse vers le bord de la réparation.
Quel matériel utiliser pour souder une gouttière en zinc ?
Le fer doit emmagasiner et transmettre assez de chaleur pour chauffer le raccord sans rester longtemps au même endroit. Un fer de couvreur, électrique ou chauffé au gaz, possède une panne en cuivre large et massive adaptée à ce travail. Un petit fer destiné à l’électronique manque généralement de puissance et de réserve thermique.
Le chalumeau demande davantage de maîtrise. Sa flamme chauffe une zone plus large, peut déformer une feuille mince et augmente le risque d’incendie près d’un débord de toit, d’un écran de sous-toiture ou d’un isolant. Pour une réparation ponctuelle accessible, le fer de couvreur offre un contrôle plus précis.
Il faut prévoir :
- un fer à souder de couvreur avec une panne propre et correctement étamée ;
- une baguette ou un fil de soudure indiqué pour le zinc et les travaux de couverture ;
- un décapant compatible, parfois vendu sous le nom de flux ou d’eau à souder ;
- un abrasif fin, un grattoir adapté ou une brosse non agressive ;
- des chiffons propres et un produit de dégraissage compatible avec le zinc ;
- des pinces ou serre-joints pour maintenir les pièces sans les déformer ;
- une chute de zinc sain si la réparation nécessite une pièce rapportée ;
- des gants adaptés à la chaleur, des lunettes de protection et des vêtements couvrants.
Le terme « étain » désigne couramment l’alliage d’apport, mais il ne suffit pas de choisir n’importe quel fil métallique. Il faut employer un produit identifié pour la zinguerie et l’associer au flux prévu par son fabricant. Les alliages anciens peuvent contenir du plomb ; leur chauffe, leur manipulation et leurs résidus imposent des précautions particulières. Un produit sans plomb doit lui aussi être explicitement compatible avec le zinc.
L’eau à souder est un décapant corrosif. Il ne faut ni préparer un mélange acide artisanal ni remplacer le produit par un décapant destiné à un autre métal. Une mauvaise formule peut provoquer des fumées dangereuses, empêcher l’adhérence ou accélérer la corrosion après le chantier.
Préparer le zinc avant la soudure
La qualité de la préparation détermine largement celle du cordon. L’étain n’adhère pas correctement sur la boue, la graisse, la peinture, l’humidité ou la patine laissée en place.
- Vider et nettoyer la gouttière. Retirez feuilles, dépôts et boues, puis lavez la zone. La descente doit être dégagée afin que l’eau ne stagne pas contre la future réparation.
- Examiner le métal. Recherchez les piqûres, les fissures voisines et les déformations. La zone saine doit dépasser tout autour du défaut.
- Retirer l’ancienne soudure dégradée. Les parties décollées ou poreuses ne doivent pas rester enfermées sous le nouveau cordon.
- Décaper mécaniquement. Poncez les deux faces qui seront assemblées jusqu’à retrouver un zinc propre et régulier, sans amincir inutilement la tôle.
- Dégraisser et sécher. Un support apparemment propre peut conserver une pellicule qui fait perler l’alliage. Toute humidité doit être éliminée avant la chauffe.
- Mettre les éléments en position. Les bords doivent se chevaucher et rester au contact. Un jour important ne se comble pas correctement avec une grosse quantité d’étain.
Le chevauchement doit respecter la géométrie de la gouttière, le type de raccord et les indications du système utilisé. Une pièce forcée en position conserve des contraintes mécaniques : la soudure risque alors de fissurer avec les variations de température.
Comment souder une gouttière en zinc étape par étape ?
- Stabiliser la zone de travail. Maintenez les éléments sans écraser le profil de la gouttière. Vérifiez que l’eau pourra toujours s’écouler vers la naissance et la descente.
- Préparer le fer. La panne en cuivre doit être propre, régulière et étamée. Une panne oxydée transmet mal la chaleur et oblige à insister sur le zinc.
- Appliquer le décapant. Déposez une couche limitée sur les surfaces à souder, conformément à la notice. Inonder la zone n’améliore pas l’adhérence et laisse davantage de résidus corrosifs.
- Pointer l’assemblage. Réalisez quelques points espacés pour immobiliser les pièces. Contrôlez leur position avant de fermer tout le raccord.
- Chauffer le joint. Posez la panne sur le zinc au niveau de l’assemblage. L’objectif est de transmettre progressivement la chaleur aux pièces, pas de faire fondre l’alliage directement dans une flamme.
- Apporter la soudure. Présentez la baguette au contact du métal chauffé. L’alliage doit fondre et mouiller les surfaces, au lieu de rester sous forme de bille. Déplacez ensemble la panne et la baguette pour former un cordon continu.
- Avancer par petites zones. Une chauffe prolongée au même point peut déformer le profil ou percer un zinc aminci. Si le métal change fortement d’aspect ou se voile, interrompez la chauffe.
- Laisser refroidir naturellement. Ne bougez pas l’assemblage pendant la prise et ne versez pas d’eau froide dessus. Un refroidissement brutal peut fragiliser le joint ou déformer la tôle.
- Nettoyer les résidus. Une fois la zone froide, éliminez le flux selon les indications du fabricant. Ce nettoyage évite qu’un produit acide ne reste emprisonné autour du cordon.
Un bon cordon n’a pas besoin d’être très épais. Il doit être continu, bien étalé sur les deux pièces et dépourvu de trous visibles. Une accumulation bosselée peut cacher une mauvaise adhérence ou retenir les dépôts dans le fond de la gouttière.
Réparer une jonction, une fissure ou un trou
Une jonction dessoudée
Il faut enlever les parties non adhérentes, remettre les éléments en contact et contrôler leur alignement. Si le raccord a glissé à cause d’une fixation défaillante ou d’un mouvement de dilatation bloqué, cette cause doit être corrigée avant de refaire le cordon.
Une fissure courte
Une fissure ne doit pas être simplement couverte d’une épaisse couche d’étain. Si le métal alentour est sain, une petite pièce de zinc peut répartir les contraintes sur une surface plus large. La fissure doit toutefois rester stable : si elle se situe sur une zone qui travaille à chaque variation de température, une nouvelle soudure peut se rompre.
Un petit trou
Le bord du trou doit être débarrassé de toute corrosion. Une pièce rapportée, découpée dans un zinc compatible et posée sur une zone saine, est plus fiable qu’un bouchon d’étain. Plusieurs perforations proches indiquent généralement que la tôle est atteinte au-delà de la partie visible.
Une naissance, un talon ou un angle
Ces pièces concentrent les changements de forme et les écoulements. Leur ajustage doit être précis avant la soudure. Une naissance mal positionnée crée une retenue d’eau, tandis qu’un angle déformé soumet le cordon à des efforts permanents. La fabrication ou la reprise de ces éléments relève souvent du zingueur, surtout si une pièce sur mesure est nécessaire.
Soudure, mastic, bande ou remplacement : quelle solution choisir ?
| État de la gouttière | Solution à privilégier | Limite à connaître |
|---|---|---|
| Jonction ouverte sur zinc sain | Soudure à l’étain après remise en place | La dilatation et les fixations doivent être contrôlées |
| Petit trou isolé, métal rigide autour | Pièce de zinc soudée | Inadaptée si la corrosion se prolonge sous la patine |
| Microfuite nécessitant un dépannage rapide | Mastic compatible avec la couverture | Support propre et sec indispensable ; tenue variable selon les mouvements |
| Réparation provisoire sans chauffe | Bande d’étanchéité compatible | Peut se décoller, retenir les saletés ou compliquer une reprise ultérieure |
| Corrosion étendue, tôle mince ou déformée | Remplacement de la portion | Nécessite de refaire correctement les raccords et les supports |
Le mastic et la bande d’étanchéité sont surtout utiles pour un dépannage ou lorsqu’une chauffe est exclue. Ils ne redonnent pas de résistance mécanique au zinc. Leur compatibilité avec le métal, leur exposition aux ultraviolets et leur aptitude à suivre la dilatation doivent être vérifiées sur la fiche du produit.
Les erreurs qui empêchent la soudure de tenir
- Souder sur une surface humide ou patinée : l’alliage forme des billes au lieu de s’étaler.
- Employer un fer trop faible : la baguette fond sur la panne, mais le zinc reste trop froid pour être correctement mouillé.
- Surchauffer la tôle : le profil se voile, la surface se dégrade et un zinc mince peut être percé.
- Utiliser l’étain comme matériau de rebouchage : un gros amas ne compense ni un manque de recouvrement ni une tôle corrodée.
- Laisser du flux sur place : ses résidus peuvent attaquer le métal autour du raccord.
- Bloquer la dilatation : un long élément immobilisé à ses extrémités transmet ses mouvements aux soudures.
- Ignorer la pente ou l’état des crochets : l’eau stagnante et les déformations sollicitent à nouveau la réparation.
Une soudure qui se fissure plusieurs fois au même endroit signale souvent un problème plus large que le cordon lui-même. Il faut alors examiner les supports, la longueur des éléments, les raccords de dilatation éventuels et le poids exercé par l’eau ou les dépôts.
Travailler sans négliger la sécurité
La gouttière se trouve en rive de toiture, là où le risque de chute est particulièrement élevé. Une plate-forme stable, un échafaudage adapté ou un moyen d’accès sécurisé est préférable. La gouttière ne doit jamais servir d’appui à une échelle ni de point d’ancrage.
La chauffe exige aussi de dégager les feuilles sèches, poussières et matériaux combustibles. Il faut repérer ce qui se trouve derrière le zinc : bois, membrane, isolant ou ancien revêtement peuvent être sensibles à la chaleur. Un fer ou un chalumeau ne doit pas être utilisé par grand vent, sous la pluie ou dans une position instable.
Les fumées de flux et de métal ne doivent pas être respirées. Travaillez dans une zone ventilée, gardez le visage hors du panache et respectez les protections indiquées par les fabricants. Lavez-vous les mains après avoir manipulé une ancienne soudure ou un alliage contenant du plomb.
Quand remplacer la gouttière ou appeler un zingueur ?
Le remplacement d’une portion devient préférable si le zinc est aminci sur une longueur importante, si plusieurs trous apparaissent à proximité ou si le profil ne retrouve plus sa forme. Il s’impose aussi lorsque les bords nécessaires au raccord sont trop fragiles pour recevoir une nouvelle soudure.
L’intervention d’un zingueur est indiquée lorsque la réparation se situe sur une rive difficile d’accès, qu’elle concerne une naissance ou un angle complexe, ou que la gouttière fuit malgré plusieurs reprises. Un professionnel peut également vérifier si le désordre vient de la pente, des crochets, de la descente ou d’une dilatation mal gérée. Ces points ne se corrigent pas avec un simple cordon d’étain.
Comment vérifier l’étanchéité après la soudure ?
Attendez le refroidissement complet et le nettoyage de la zone. Inspectez d’abord le cordon à la lumière : il doit être continu, adhérent sur ses deux bords et sans petit cratère. Regardez également la sous-face de la gouttière, où une fissure fine est parfois plus visible.
Versez ensuite progressivement une quantité modérée d’eau en amont de la réparation, sans remplir brutalement la gouttière. Observez le raccord, sa sous-face et les extrémités de la pièce rapportée, puis vérifiez que l’eau rejoint normalement la descente sans former de retenue. Si une humidité réapparaît, laissez sécher avant toute reprise : ajouter de l’étain sur une soudure mouillée ou mal adhérente ne rendra pas le raccord plus fiable.